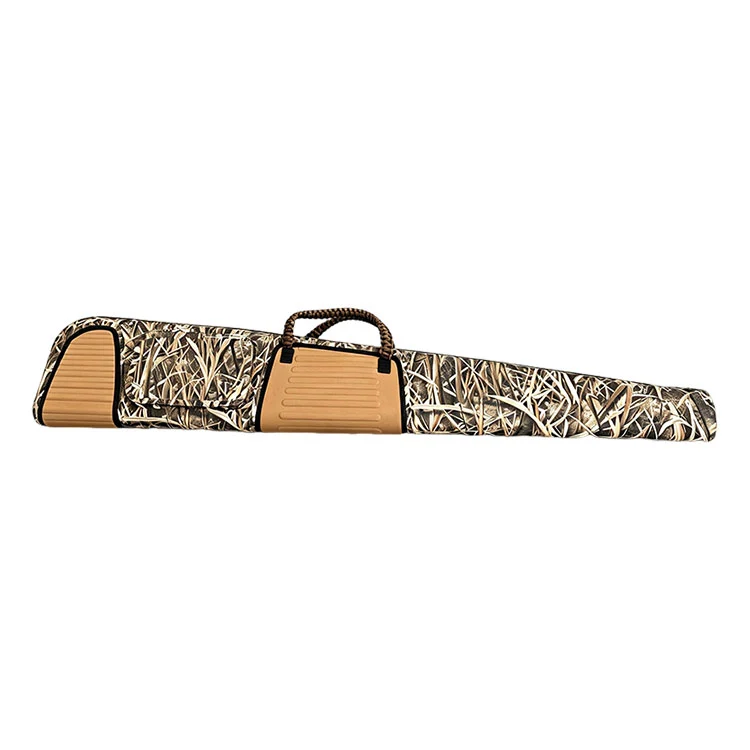
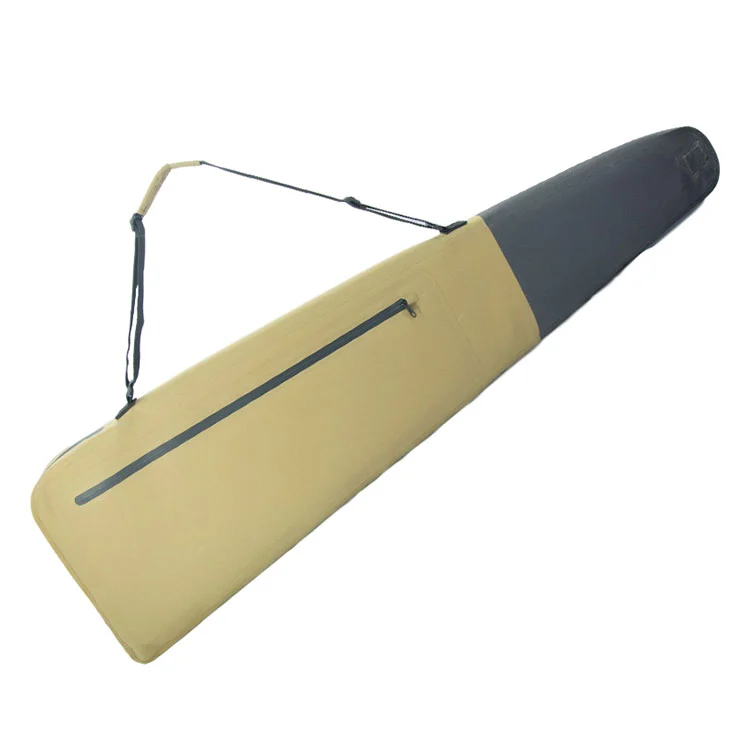
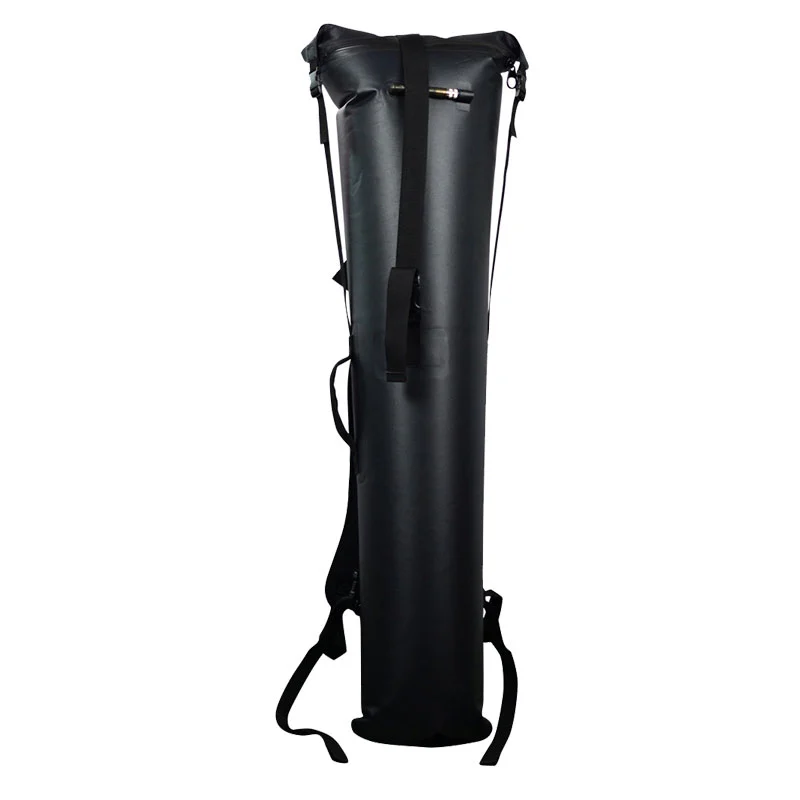
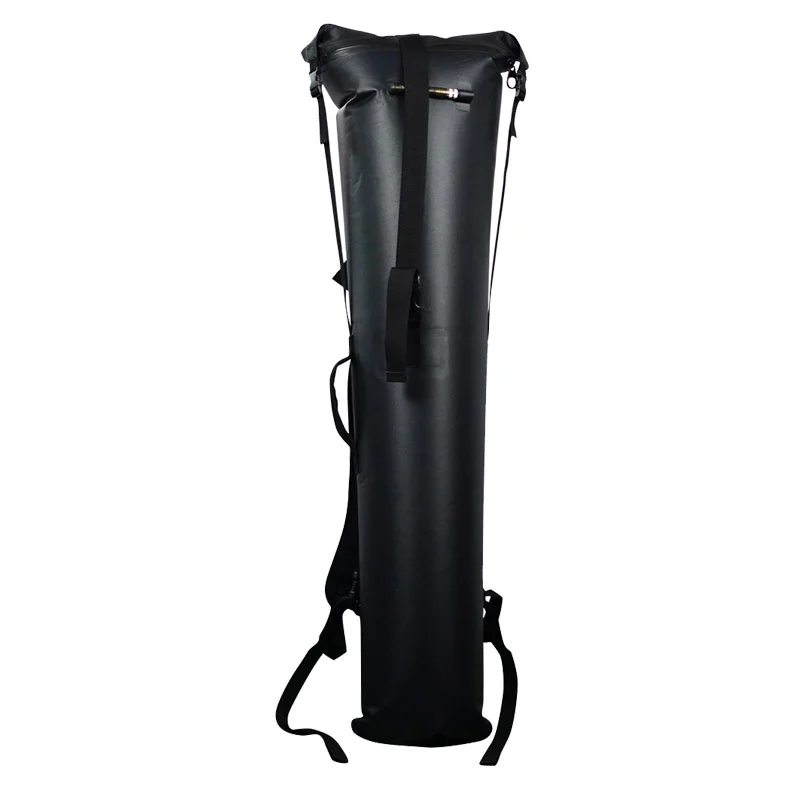
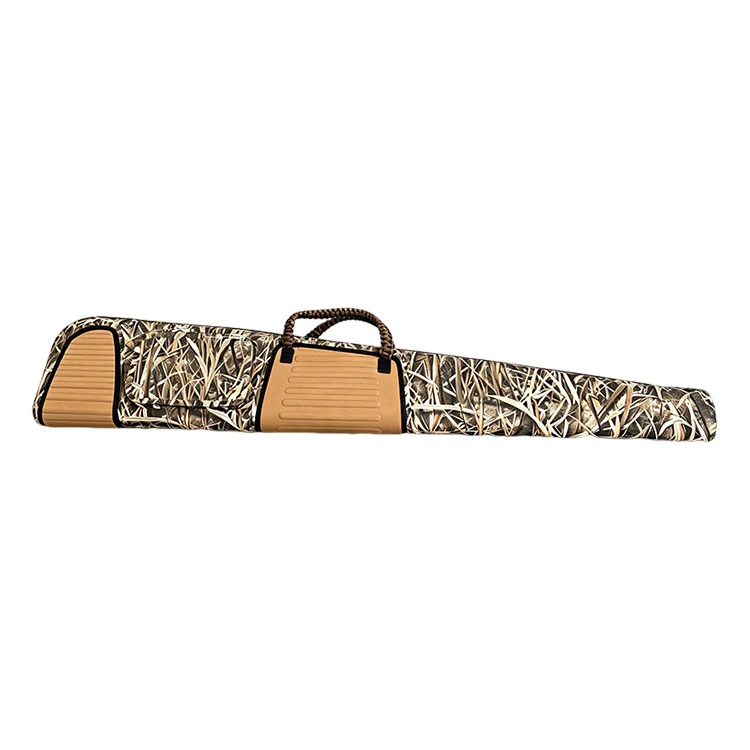
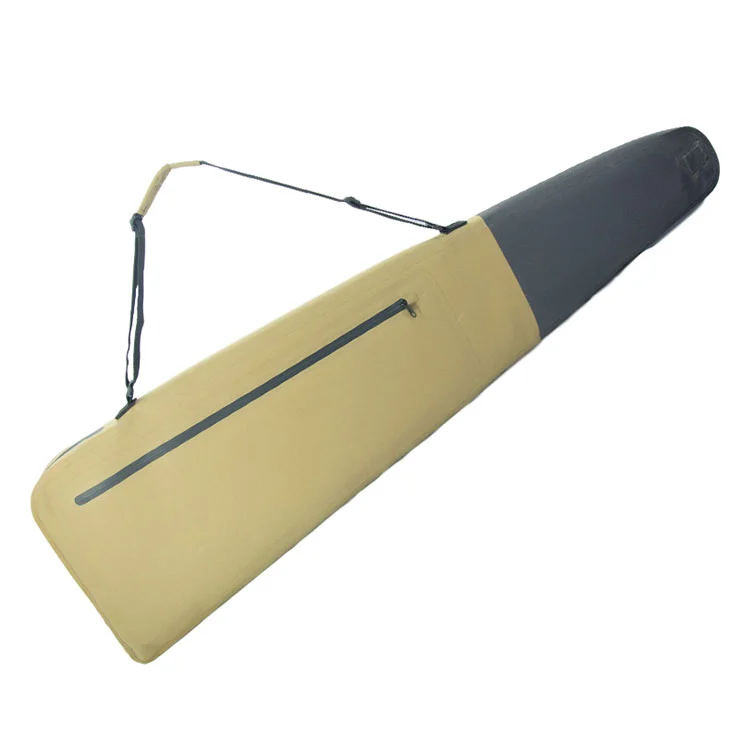
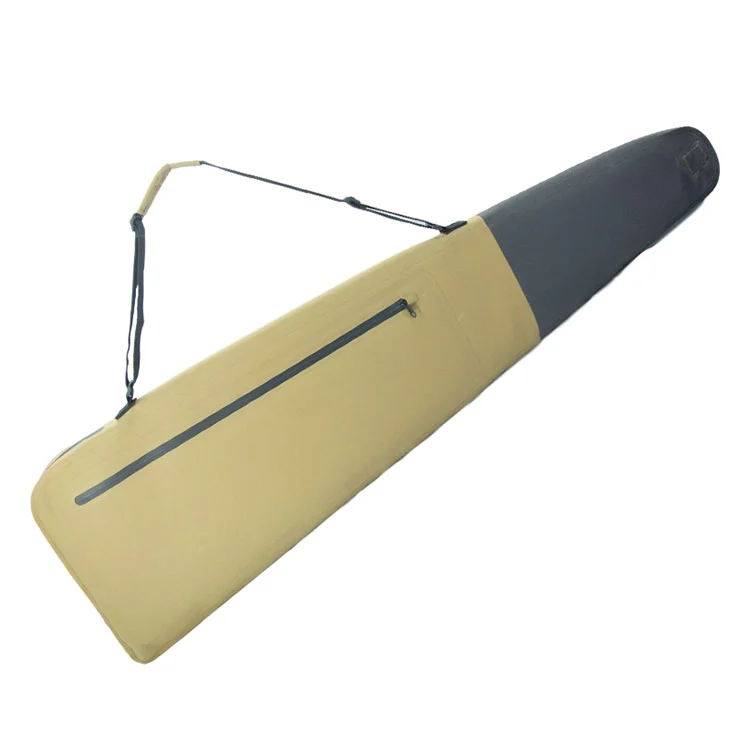
Puzdro SL-E603 HF-Welded Gun Case meria 122 × 30 × 8 cm pri hmotnosti približne 1,1 kg s vnútornou kapacitou približne 25–30 l. Vrstvená škrupina 840D TPU je vytvorená na špeciálnej elektróde pri frekvencii 27,12 MHz ako jednodielne telo so zaoblenou zadnou pažbou a uzavretou kužeľovitou komorou s tesnením. IPX7. Zváranie prebieha interne v Dongguan, Čína a Hočiminovo mesto, Vietnam. MOQ 300 ks, vzorky za 7–10 dní.
Parametre zvárania – výkon, tlak elektródy a čas zotrvania – sa nastavia a zaznamenajú pre každú prichádzajúcu šaržu látky a vzorka prvého výrobku sa deštruktívne odlupuje na začiatku každej výrobnej série. Zakrivené zvary na polomere pažby sú testované ako samostatná sekcia. Záznamy parametrov sú k dispozícii pre súbory kvality OEM.
Zvárateľnosť závisí od molekulárnej polarity. TPU a PVC sa zvárajú čisto; polyetylén a polypropylén sú nepolárne a nedajú sa zvárať RF; nepotiahnutý nylon alebo polyester vyžaduje zvárateľný laminát. Tkaná základňa 840D nesie odolnosť proti oderu a TPU laminát poskytuje vodotesnú bariéru aj zvárateľnú vrstvu.
Jednodielna zváraná škrupina s komorovým profilom a zváranou kapsou
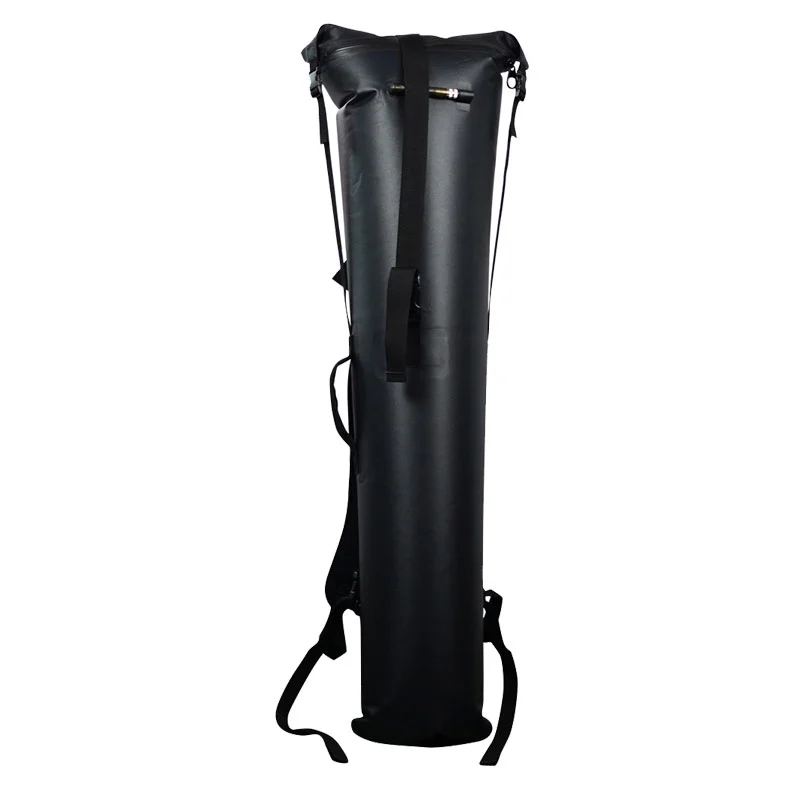
Čo robí túto škrupinu ťažšie zvariteľnou ako rúru
Cylindrický suchý vak je rovný šev opakovaný. Komorové puzdro na zbraň nie je.
Funkcia
Dôsledok zvárania
Zaoblená komora pažby
Zakrivená dráha zvaru; elektródové nástroje tvarované do polomeru
Kužeľová komora hlavne
Šírka zvaru musí zostať konštantná, keď sa panel zužuje
Plochý 8 cm profil
Dve veľké plochy sa stretávajú skôr na úzkom okraji ako na valcovanej rúre
Zvárané vrecko na príslušenstvo
Druhá operácia zvárania na už zvarenú plochu
Zips privarený do švu
Rôzne materiály sa spájajú v rovnakej operácii
Kotviace záplaty popruhov
Hybridné zváranie v polohách bodového zaťaženia
Každý z nich je samostatným rozhodnutím o nástroji a parametroch. To je dôvod, prečo komorové HF-zvárané puzdro na pištoľ nesie vyššie náklady na vývoj ako rúrka a preto uvádzame nástroje explicitne, namiesto toho, aby sme ich skladali do jednotkovej ceny.
Tri premenné
Frekvencia je pevne stanovená zariadením. Všetko, čo môže operátor pokaziť, sa nachádza v troch nastaveniach, ktoré sú stanovené pre každú prichádzajúcu dávku látky a zaznamenávajú sa.
Variabilné
Funkcia
Ak je nastavená príliš nízka
Ak je nastavená príliš vysoká
Sila
Rýchlosť tvorby tepla v spoji
Nedostatočne tavené; šev sa oddelí čisto
Materiál sa pri zvare pripaľuje alebo stenčuje
Tlak elektródy
Stláča zmäkčené vrstvy k sebe
Neúplné roztavenie po celej šírke zvaru
Materiál premiestnený; zvar riedi
Čas zotrvania
Celková energia do kĺbu
Studený zvar so slabou pevnosťou spoja
Prehrievanie a krehnutie
Chladenie pod tlakom je štvrtým krokom, ktorý sa pri nízkonákladovej výrobe najčastejšie vynecháva. Uvoľnením elektródy pred opätovným stuhnutím roztaveného polyméru vznikne spoj, ktorý vyzerá správne a pri zaťažení sa odlupuje.
Prečo sa zvárajú iba niektoré materiály
Proces závisí od molekulárnej polarity. Polymér s dipólom reaguje na striedavé pole a vnútorne sa zahrieva; nepolárny polymér vôbec nereaguje, bez ohľadu na výkon.
Materiál
RF zvárateľné
Poznámka
TPU
áno
Silne polárne; zvára čisto — plášť SL-E603
PVC
áno
Silne polárne; zvára dobre, lacnejšie, ťažšie
PU potiahnutá
Líši sa
Závisí od zloženia a hrúbky náteru
Polyetylén
Nie
Nepolárne; potrebuje teplovzdušné alebo ultrazvukové metódy
Polypropylén
Nie
Nepolárne; nie je zvárateľný RF
Nepotiahnutý nylon alebo polyester
Nie
Samotnú základnú tkaninu nie je možné zvárať
To je dôvod, prečo je škrupina špecifikovaná ako laminovaná TPU, a nie ako tkaná látka. Tkaná základňa 840D je odolná voči oderu; TPU laminát je vodotesná bariéra aj vrstva, ktorá umožňuje zváranie.
Kritérium prijatia
Deštruktívny test odlupovania: na správne zvarenej vzorke sa materská tkanina roztrhne skôr, ako sa zvar oddelí. Šev, ktorý sa čisto otvára pozdĺž línie zvaru, indikuje nedostatočnú energiu do spoja a spúšťa kontrolu parametrov pred pokračovaním výroby. Toto sa spustí na začiatku každej výrobnej série a záznamy sú k dispozícii pre súbory kvality OEM.
Čo zváranie odstraňuje zo zoznamu porúch
Režim zlyhania na zošitom puzdre
Na zváranom plášti
Páska švu sa po tepelných a umývacích cykloch nadvihne
Nie je prítomná páska
Perforácie ihly sa znova otvoria, keď lepidlo starne
Dvojfarebné zvárané panely v ľubovoľnej kombinácii
Dokumentácia parametrov
Pre kvalitné pilníky dodávané zváračské záznamy
Výrobná sekvencia
1. Vstupná kontrola tkaniny a skúška zvariteľnosti na šarži
2. Nastavenie parametrov zvárania – výkon, tlak, doba zotrvania zaznamenaná na dávku
3. Prvá vzorka zvaru a deštruktívna skúška odlupovania
4. Presné rezanie panelov do komorovej zástavby
5. RF zváranie polomeru pažbovej komory
6. RF zváranie zúženej komory hlavne a okrajových švov
7. Zvarené pripevnenie vrecka na príslušenstvo a švu zipsu
8. Hybridné zváranie kotiev popruhu a úchytov rukoväte
9. Overenie ponoru podľa podmienok IPX7
10. Záverečná kontrola a exportné balenie
Kontrola zvarov
Skontrolujte
Metóda
Frekvencia
Zvárateľnosť materiálu
Skúšobný zvar na prichádzajúcej dávke
Každá várka
Záznam parametrov
Prihlásený výkon, tlak, zotrvanie
Každá várka
Peel prvého článku
Deštruktívny odlup na vzorovom zvare
Začiatok každého behu
Vzhľad zvaru a definícia hrán
Vizuálne, v procese
Nepretržitý
Konzistencia šírky zvaru
Merané oproti schválenej vzorke
Odber vzoriek
Zvar so zakriveným prierezom
Vizuálne na polomere zadku
100%
Dokončená integrita vody
Kontrola ponoru
Podľa schváleného plánu odberu vzoriek
Zváracie skúšky
Trial
Metóda
Výsledok
Odlupovanie švov
Deštruktívna kôra na zváranej vzorke
Pred oddelením švu sa materská látka roztrhla
Zakrivená integrita zvaru
Skúška odlupovania konkrétne na polomere zadku
Drží rovnako na zvaroch s rovnými časťami
Ponorenie IPX7
Uzavreté puzdro ponorené do 1 m na 30 minút
Žiadne vniknutie do žiadneho zvaru
Únava z ohybu švu
Opakované ohýbanie v línii zvaru
Žiadne praskanie alebo oddelenie
Odolnosť proti hydrolýze
Predĺžené teplé vlhké vystavenie
Žiadne zmäkčenie alebo delaminácia švov
Integrita pri nízkych teplotách
Ohýbaný po 12 hodinách pri -20 °C
švy neporušené; žiadny krehký lom
Drhnúť a hadicu
Opakované agresívne čistenie oblastí švíkov
Žiadna degradácia; žiadny okraj pásky na zdvíhanie
Ťahanie kotvovej záplaty
Trvalé zaťaženie pri zváraných pásových záplatách
Žiadne oddelenie zváranej záplaty
Výrobná kapacita
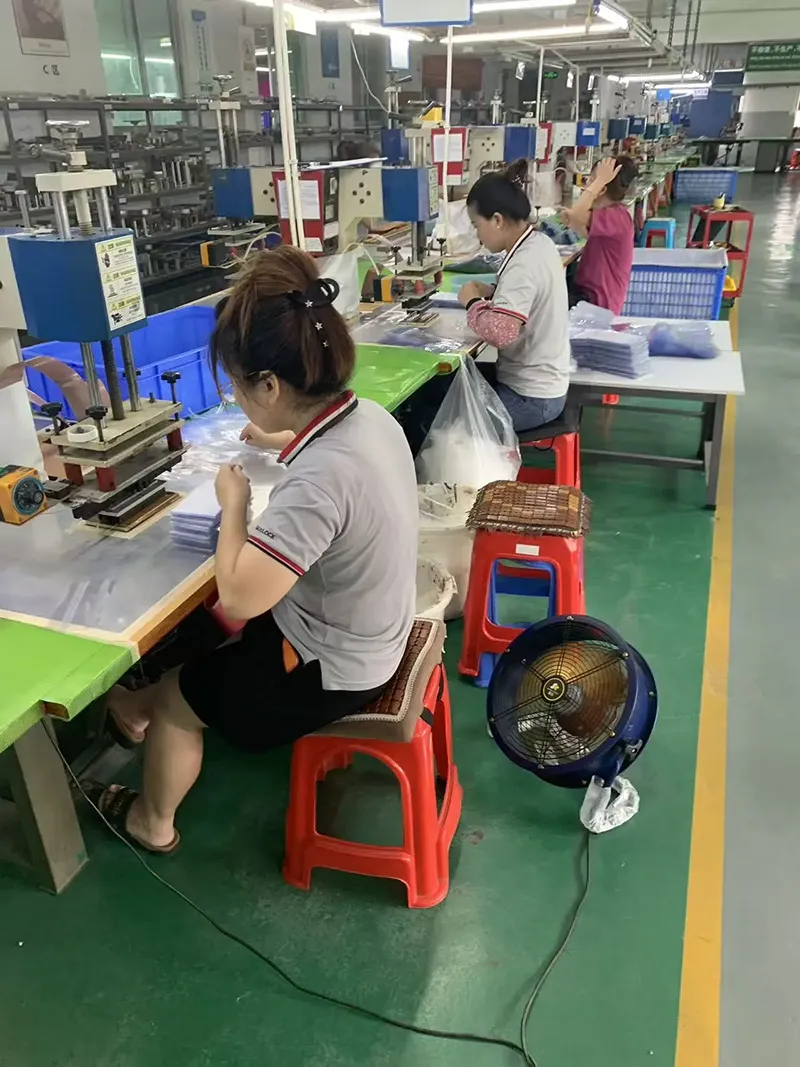
Vysokofrekvenčné zváranie je skôr kapitálovým vybavením ako subdodávateľskou operáciou. Naše zváracie linky bežia vo vlastnej réžii v Dongguane v Číne a Hočiminovom meste vo Vietname, elektródové nástroje sa vyvíjajú interne pre zákazkové tvary, zvárateľnosť sa testuje na každej prichádzajúcej dávke a zváracia linka a proces kontroly sú otvorené pre audit kupujúceho.
Nedávna práca
Kanada – projekt nástrojov poľovníckej značky
Značka chcela hlbšiu pažbovú komoru pre zbrane s nastaviteľnými hrebeňmi, čím sa zmenil skôr polomer zvaru než len rozmer. Vyvinuli sme nové elektródové nástroje pre revidovanú krivku a špeciálne pred schválením sme otestovali zakrivenú časť, pretože zakrivený zvar je miesto, kde sa chyba nástroja prejavuje ako prvé. 450 ks, 47 dní vrátane náradia.
Holandsko — súbor kvality dovozcu
Ich tím pre dodržiavanie predpisov požadoval záznamy parametrov zvárania pre každú dávku spolu so správou o ponorení, pričom predtým prijal ústne uistenie dodávateľa. Dodali sme zaznamenané údaje o výkone, tlaku a zotrvaní spolu so zásielkou a výsledkami odlupovania prvého článku. 600 ks, 43 dní.
Japonsko — špecifikácia bez PVC
Požiadavky trhu úplne vylúčili PVC. Štandardná konštrukcia 840D TPU už bola v súlade a dokumentáciu o zložení materiálu sme potvrdili prostredníctvom dodávateľského reťazca, namiesto toho, aby sme čokoľvek nahradili. 350 ks, 42 dní.
Čo nám povedali kupujúci
"Zakrivené zvary sú miesto, kde sa o dodávateľovi dozvieme. Testovali ste túto časť na vlastnej koži a ukázali ste nám výsledok."
— Produktový inžinier, poľovnícka značka
"Záznamy parametrov na dávku premenili nárok na dokument. Náš tím pre dodržiavanie predpisov potom prestal klásť otázky."
— manažér kvality, dovozca
"Ak sa látka pred švom roztrhne, už nie je o čom polemizovať. To bol test, ktorý nás presvedčil."
Elektromagnetické pole s frekvenciou 27,12 MHz prevráti polaritu približne 27 miliónov krát za sekundu. Polárne molekuly v TPU sa pokúšajú znovu zarovnať pri každom obrátení a vnútorné trenie vytvára teplo v celej hrúbke spoja naraz. Pod tlakom elektródy sa zmäkčené vrstvy spoja a znovu stuhnú ako jeden súvislý úsek.
2. Prečo sa komorové puzdro zvára ťažšie ako rúrka?
Rúrka je rovný opakovaný šev. Táto škrupina má zakrivenú komoru pažby vyžadujúcu nástroje tvarované na polomer, skosenú komoru hlavne, kde šírka zvaru musí zostať konštantná, keď sa panel zužuje, zvárané vrecko aplikované na už zvarenú plochu a zips privarený do švu. Každé je samostatné rozhodnutie o nástroji a parametroch.
3. Ako spoznáte, že je zvar dobrý?
Deštruktívne testovanie odlupovania. Pri správnom zvare sa materská tkanina roztrhne skôr, ako sa šev oddelí. Čisté oddelenie pozdĺž zvarovej línie znamená nedostatočnú energiu a spúšťa kontrolu parametrov pred pokračovaním výroby.
4. Aké sú procesné premenné?
Výkon, tlak elektródy a doba zotrvania, nastavené pre prichádzajúcu dávku tkaniny a zaznamenané. Ochladzovanie pod tlakom je štvrtý krok a pri lacnej výrobe sa najčastejšie vynecháva – skoré uvoľnenie elektródy zanechá spoj, ktorý vyzerá správne a pri zaťažení sa odlupuje.
5. Dá sa RF zvárať akákoľvek nepremokavá tkanina?
Nie. Proces vyžaduje molekulárnu polaritu. TPU a PVC sa dobre zvárajú; polyetylén a polypropylén sú nepolárne a vôbec sa nedajú zvárať RF. Nepotiahnutý nylon alebo polyester vyžaduje zvárateľný laminát. Zvárateľnosť sa skúša na každej prichádzajúcej dávke.
6. Zvárate vo vlastnej réžii?
Áno, na našich vlastných linkách v Dongguan, Čína a Hočiminovo mesto, Vietnam, s nástrojmi na elektródy vyvinutými vo vlastnej réžii. Zváracia linka a proces kontroly sú otvorené pre audit kupujúceho.
7. Čo odstráni zváranie zo zoznamu porúch?
Zdvíhanie pásky švov, opätovné otváranie perforácií ihiel, keď lepidlo starne, šitie uvoľnené pri vibráciách, presakovanie švov vreciek pri prešívaní cez škrupinu a kotviace popruhy prepichujúce bariéru. Žiadny z týchto spôsobov zlyhania neexistuje na zváranom plášti.
8. Dá sa HF-zvárané puzdro na pištoľ čistiť alebo hadicou?
áno. Bez lepiacej pásky na švy, zvárané švy tolerujú čistenie, ktoré by poškodilo podlepené puzdro – užitočné po vystavení soli, bahnu alebo krvi.
9. Praskajú v chlade zvary?
Nie. Po dvanástich hodinách pri -20 °C zostali švy neporušené a pružné bez krehkého lomu na línii zvaru.
10. Je dostupná konštrukcia bez PVC?
áno. Štandardná konštrukcia 840D TPU neobsahuje PVC a dokumentáciu o zložení materiálu možno dodať prostredníctvom dodávateľského reťazca pre trhy, ktoré si to vyžadujú.
11. Môžete vytvoriť vlastný tvar?
áno. Elektródové nástroje sú vyvinuté interne pre zákazkové dĺžky, profily komôr, zvárané výstuže a nášivky s logom. Nástroje sú kótované explicitne a nie sú zahrnuté do jednotkovej ceny.
12. Aké sú obchodné podmienky?
MOQ 300 ks, vzorky za 7–10 dní, výroba za 30–45 dní, uvedené EXW, FOB alebo CIF, s vývojom nástrojov podľa projektu a dokumentáciou parametrov zvárania, ktorá je k dispozícii pre súbory kvality.
Pošlite svoj dopyt spoločnosti Sealock, zadajte svoje požiadavky tu. Poskytujeme podporné služby rýchlej reakcie pre značky poľovníckych potrieb na celom svete.
Súbory cookie používame, aby sme vám poskytli lepší zážitok z prehliadania, analyzovali návštevnosť stránok a prispôsobili obsah. Používaním tejto stránky súhlasíte s naším používaním cookies. Zásady ochrany osobných údajov